
 English
 русский
 Français
 Español
 Português
 Deutsch
 عربى

Explicação da preparação da superfície: métodos, padrões e etapas de preparação do filme
Conteúdo
- 1 O que realmente significa preparação de superfície
- 2 Por que a preparação decide se o trabalho sobreviverá
- 3 Métodos mecânicos, químicos e térmicos comparados
- 4 Preparação para película de proteção de pintura, película para janela e película arquitetônica
- 5 Padrões, Tolerâncias e Verificação
- 6 Onde a preparação dá errado
- 7 Perguntas frequentes
Nove em cada dez falhas de adesão em um filme ou linha de revestimento são decididas vinte minutos antes mesmo de o produto ser aberto. Poeira, silicone, óleo de mão e restos de adesivo de um filme antigo ficam entre o substrato e a nova camada, e nenhuma técnica de rodo pode compensar o que está por baixo.
A preparação da superfície é a metade invisível do trabalho de instalação. Um painel pode parecer impecável sob a iluminação de uma loja e ainda assim falhar no teste de quebra de água, porque a contaminação que importa é medida em nanômetros e não em impressões digitais. Este guia aborda o que a preparação realmente envolve, como as famílias mecânica, química e térmica diferem e por que os mesmos princípios se aplicam, quer você esteja jateando aço para um revestimento industrial ou limpando um capô antes de aplicar a película protetora de pintura.
O que realmente significa preparação de superfície
A preparação de superfície é a combinação de tratamentos mecânicos, químicos e físicos aplicados a um substrato antes da aplicação de tinta, revestimento, adesivo ou película protetora, de modo que a ligação se forme na interface em vez de no topo de uma camada de contaminação.
Retire os nomes dos equipamentos e todo processo de preparação deve realizar três coisas:
- Remova tudo o que não pertence ao substrato: óleo, graxa, poeira, ferrugem, carepa de laminação, desmoldante, resíduos de polimento ou adesivo antigo.
- Crie a condição de adesão correta, o que significa um perfil de ancoragem para revestimentos pesados ou uma superfície limpa e de alta energia para adesivos e filmes sensíveis à pressão.
- Mantenha essa condição até a aplicação do produto, o que se resume à temperatura, umidade, contaminação atmosférica e tempo.
Esses três objetivos explicam por que um termo abrange o jato de areia de um tanque de armazenamento e a limpeza de um capô com preparação de painel. O mecanismo é completamente diferente; o objetivo é idêntico.
Por que a preparação decide se o trabalho sobreviverá
A adesão é uma propriedade interfacial, o que significa que a ligação só se forma onde o adesivo, revestimento ou filme pode molhar fisicamente o substrato, de modo que qualquer coisa que fique nessa superfície se torna a camada mais fraca de todo o sistema.
Isso é mensurável, não filosófico. O polidor de silicone, os óleos para as mãos e os resíduos de tampão reduzem a energia superficial do verniz automotivo abaixo do nível em que um adesivo sensível à pressão se molha completamente. O filme ainda pode ser mantido no dia da instalação; a falha aparece mais tarde como elevação da borda, bolhas após a primeira tarde quente ou uma mancha que descasca com o acabamento aplicado.
Métodos mecânicos, químicos e térmicos comparados
A preparação mecânica, química e térmica não são opções concorrentes; são estágios, e a maioria das especificações de trabalho combina pelo menos dois deles em uma ordem fixa.
| Método | Como funciona | Aplicações típicas | Principais riscos |
| Mecânico | Jateamento abrasivo, lixamento, retificação e escamação com agulha cortam ou perfilam a superfície. | Estruturas de aço, cordões de solda, pintura envelhecida, peças fundidas de alumínio. | Um perfil muito grosso retém o ar e causa furos ou pontes. |
| Químico | Limpeza com solvente, desengraxante alcalino, ataque ácido e promotores de adesão eliminam ou neutralizam a contaminação. | Painéis de loja, vidro, plástico, metal pré-tratado. | O solvente que evapora antes de levantar o óleo simplesmente move os resíduos. |
| Térmico | O tratamento por chama, a descarga de plasma e a descarga corona aumentam a energia superficial ao oxidar a camada superior. | Pára-choques de polipropileno, acabamentos de plástico e outros substratos de baixo consumo de energia. | O tratamento excessivo fragiliza a superfície e cria uma camada limite fraca. |
A sequência é mais importante do que o equipamento. A limpeza com solvente vem primeiro para liberar o óleo, a abrasão segue e uma segunda limpeza com solvente remove o que o abrasivo soltou. Pule a segunda limpeza e você terá contaminação do solo mais profundamente no perfil. O ar comprimido merece a mesma suspeita: sem um separador de óleo e água, o sopro adiciona exatamente a contaminação que você acabou de remover.
Preparação para película de proteção de pintura, película para janela e película arquitetônica
Para películas de proteção de pintura e películas para janelas, o alvo é uma superfície lisa, totalmente descontaminada e sem perfil de abrasão, o que é o oposto do que o aço jateado precisa.
Lave e descontamine com removedor de resíduos de ferro e removedor de alcatrão e aplique argila no painel. As partículas ligadas telegrafam através de uma película transparente e não podem ser expelidas posteriormente.
Polir ou compor apenas se a tinta precisar de correção e, em seguida, remover os óleos de polimento com preparação para painel ou uma solução de álcool isopropílico a 30% usando um método de dois panos.
Sopre as lacunas, emblemas e bordas com ar filtrado e prenda a superfície. As bordas são onde a sustentação começa, por isso recebem mais atenção.
Aplique dentro da janela de trabalho, a cerca de 18 a 28 graus Celsius e 40 a 60 por cento de umidade relativa, e mantenha os sprays de silicone longe da baia.
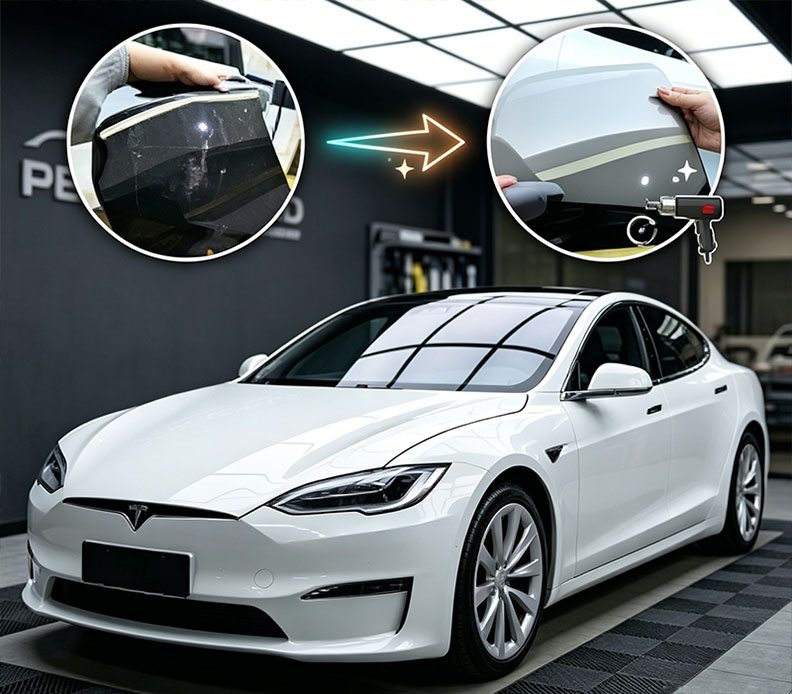 Filme de proteção de tinta transparente TPU com autocura instantânea PPF TPU transparente autocurativo para proteção de pintura automotiva, com recuperação de redemoinho em temperatura ambiente, resistência a manchas hidrofóbicas e espessura personalizável para instaladores. Ver Produto →
Um acabamento autocurativo pode apagar marcas de lavagem e leves redemoinhos, mas não pode resgatar um painel que foi limpo com um pano sujo. É por isso que uma rotina de preparação documentada está antes de qualquer escolha de filme, e é por isso que as lojas que trabalham com tintas de alta qualidade tendem a padronizar um sistema de filme transparente em vez de trocar produtos entre trabalhos.
O vidro é um substrato diferente com seu próprio modo de falha. Manchas de água mineral, resíduos de sabão e selante de moldura interferem na adesão, então o painel é polido com um composto de óxido de cério para remover depósitos, limpo com uma solução segura para filme e seco antes de o filme ser cortado e posicionado.
 Película automotiva nano cerâmica para janelas com clareza de sinal amigável Para vidros automotivos que necessitam de visibilidade clara e rejeição de calor, este filme automotivo nanocerâmico oferece proteção UV, rejeição IR e desempenho amigável ao sinal. Ver Produto →
O filme arquitetônico aumenta o risco porque os painéis são grandes, verticais e muitas vezes inacessíveis. O controle de poeira, a limpeza escalonada e uma regra estrita de não toque para o vidro limpo são muito mais importantes do que a velocidade, já que uma partícula pode significar a remoção de um painel inteiro.
 Película arquitetônica para janelas para controle solar e segurança Para grandes envidraçados verticais onde a disciplina de instalação é importante, esta película arquitetônica oferece rejeição de calor solar, filtragem UV e versões de segurança em 2 mil ou 4 mil. Ver Produto →
Padrões, Tolerâncias e Verificação
A verificação é o que separa um processo de preparação repetível de um processo esperançoso, porque cada etapa deve conter um número, um teste ou um resultado visível de aprovação ou reprovação.
| Padrão | Escopo | Uso prático |
| SSPC-SP1 | Limpeza com solvente | Remove óleo, graxa e sujeira antes de qualquer outra etapa. |
| SSPC-SP10/NACE Nº 2 | Limpeza por jato quase branco | Aço em ambientes de imersão ou serviços severos. |
| ISO 8504 | Métodos de preparação | Estrutura para escolha de rotas mecânicas, químicas ou térmicas. |
| ASTM D4285 | Óleo e água em ar comprimido | Verifica a qualidade do ar de explosão e sopro. |
| ASTM D4417 | Perfil de superfície | Confirma a profundidade do perfil da âncora após a detonação. |
| ASTM D3359 | Adesão de fita | Verifica o vínculo após a aplicação. |
Os números em uma folha de especificações só ajudam se alguém os verificar. O teste de ruptura da água e as leituras do ângulo de contato são as verificações de campo mais rápidas e ambos apontam para a mesma direção: quanto menor o ângulo, melhor será a umidade da superfície.
Lojas que realizam a preparação como um processo controlado, com a mesma disciplina que aplicam controle de qualidade de entrada e em processo , geralmente vemos a diferença nas reivindicações de garantia, e não na aparência do primeiro dia.
Onde a preparação dá errado
A maioria das falhas de preparação são falhas de processo e não de produto: a sequência errada, um pano que já pegou óleo ou uma superfície que foi limpa adequadamente e depois contaminada novamente antes da aplicação.
Sinais de uma superfície contaminada
A água forma gotas e rola em segundos, as bordas do filme se levantam em 24 a 48 horas, bolhas aparecem após o primeiro ciclo térmico e o teste da fita remove o filme com contaminação visível no adesivo.
Sinais de uma superfície preparada
A água se espalha e mantém uma película fina por pelo menos trinta segundos, uma mão enluvada desliza sem arrastar, as bordas permanecem abaixadas após 72 horas e o teste da fita retorna 4B a 5B.
As mesmas falhas se repetem em oficinas e substratos. Fique atento a estes cinco:
- Limpar com pano já carregado de óleo, que espalha a contaminação em vez de removê-la.
- Limpando a face de um painel, mas ignorando bordas, lacunas, emblemas e linhas de sombra onde o filme será colocado.
- Utilizando ar comprimido sem separador de óleo e água, desfazendo uma superfície limpa em uma única passagem.
- Limpar um painel horas ou dias antes da aplicação e, em seguida, deixá-lo exposto à poeira, respingos excessivos e graxa transportada pelo ar.
- Interromper o trabalho com solvente quando o pano parecer limpo, em vez de virar para uma superfície nova e finalizar com um pano seco.
Compreender como um filme ou revestimento realmente se liga no nível molecular torna a sequência mais fácil de lembrar; esta quebra de noções básicas de revestimento e deposição de filme fino é uma referência útil para equipes que desejam saber o raciocínio por trás da lista de verificação.
Perguntas frequentes
O que é preparação de superfície em termos simples?
São todas as etapas tomadas para tornar uma superfície limpa, quimicamente receptiva e estruturalmente pronta antes de um revestimento, adesivo ou filme ser aplicado. Na prática, isso significa limpar, desengordurar, lixar ou ativar, limpar novamente e verificar.
Você precisa lixar um painel antes de aplicar a película protetora de pintura?
Não. A abrasão existe para dar aos revestimentos um perfil de ancoragem mecânica. O filme adere por meio de um adesivo sensível à pressão, de modo que o objetivo é uma superfície lisa e totalmente descontaminada; o lixamento deixa arranhões e um perfil que retém o ar.
Como você sabe que uma superfície está limpa o suficiente?
Use um teste de quebra de água: a água destilada deve formar uma película contínua por pelo menos trinta segundos. Testes de fita conforme ASTM D3359 e leituras de ângulo de contato confirmam o resultado com números. Se a água formar gotas imediatamente, limpe novamente.
Quanto tempo pode uma superfície preparada permanecer antes da aplicação?
Como regra de trabalho, aplique o filme dentro de uma hora em uma área controlada e cubra o aço jateado dentro de cerca de quatro horas em condições normais. A umidade, a poeira e o óleo transportado pelo ar encurtam ambas as janelas rapidamente, portanto a preparação deve ser a última etapa antes de o produto ser aberto.
-
 No. 5, Datang Road, East District, Development Zone, Guangde City, Xuancheng City, Anhui Province,242200, China
-
 [email protected]
-
 +86 18170340295
Direitos autorais Anhui He He New Materials Co., Ltd. Todos os Direitos Reservados.
 Filme TPU PPF por grosso Fabricante de TPU PPF automóvel